
Статьи
Оглавление
В современной металлообработке накатывание (пластическое деформирование) профильной поверхности уверенно вытесняет классическое резание. Если нарезание — это хирургическая операция скальпелем, где металл безвозвратно удаляется в виде стружки, то накатка — это высокоточный массаж материала роликами или плоскими плашками. Металл не срезается, а перераспределяется под колоссальным давлением, уплотняясь в вершинах профиля и сохраняя свою структуру.
Почему диаметр стержня под накатку не равен номинальному диаметру резьбы?
При накатке металл не срезается, а перераспределяется: ролики выдавливают витки из тела самого стержня. Поэтому заготовку берут заведомо меньше номинала — освободившийся объём уходит в профиль резьбы, а не выбрасывается в стружку. Логика здесь обратна нарезанию. Под резьбу М10 метчиком берут пруток около 9,85 мм и получают канавку внутри металла. Под накатку того же М10 стержень точат до 9,88 мм — но по другой причине: если оставить ровно 10,00 мм, металла окажется больше, чем нужно для профиля. Давление на ролики вырастет, они не сомкнутся до нужного размера, и возможны два исхода:
- Перекат. Излишек металла выдавится в заусенец по вершине витка, профиль пойдёт «волной», гайка не навернётся.
- Перегрузка инструмента. Давление растёт, что ведёт к поломке дорогостоящих твердосплавных роликов или деформации посадочных мест шпинделя.
Диаметр стержня рассчитывается по формуле, которая учитывает геометрию профиля и упругое восстановление металла после снятия нагрузки. Для метрической резьбы основной нормативный документ здесь — ГОСТ 19256-73 «Стержни под накатывание метрической резьбы. Диаметры». Он работает в связке со стандартами на профиль (ГОСТ 9150, заменённый гармонизированным ISO 68-1:1998) и на допуски резьбы (ГОСТ 16093-2004, аналог ISO 965-1/2).
Значения по этому ГОСТ для ходовых размеров приведены в таблице ниже. Обратите внимание: они всегда чуть меньше номинала — и это норма, а не ошибка.
Ищите где накатать резьбу?
Разместите заказ на портале, исполнители откликнутся сами
Это бесплатно и займет всего пару минут
Физика процесса и выбор полей допусков
Накатка бывает роликовой (в центрах или в головках), плоскоплашечной (на автоматах-комбайнах) и планетарной. Вне зависимости от типа оборудования, требования к заготовке диктуются полем допуска будущей резьбы.
Согласно инженерной практике, закрепленной в стандартах:
- Для ответственных соединений с полями допусков 4h, 4g, 6g (высокоточные шпильки, авиационная промышленность) требуются минимальные отрицательные отклонения диаметра стержня. Поверхность должна быть шлифованной или суперфинишированной.
- Для общепромышленного крепежа классов прочности 8.8, 10.9 с полями 6g, 6e допускается более широкий диапазон отклонений заготовки.
- Поле допуска 8g применяется редко, обычно для покрытий большой толщины (например, горячее цинкование), но ГОСТ 19256-73 дает четкую отсылку: если вы катаете под 8g, берите базу от 6g и корректируйте расчет припуска на покрытие.
Важнейший нюанс, который часто упускают закупщики металлопроката: шероховатость исходного стержня. Оптимальное значение Ra составляет 1,25–2,5 мкм. Если поверхность будет слишком гладкой (зеркальной), возникнет эффект адгезии — металл налипнет на ролики, испортив их микрорельеф. Если слишком грубой — риски станут концентраторами напряжений, и при давлении в несколько тонн стержень лопнет внутри инструмента.
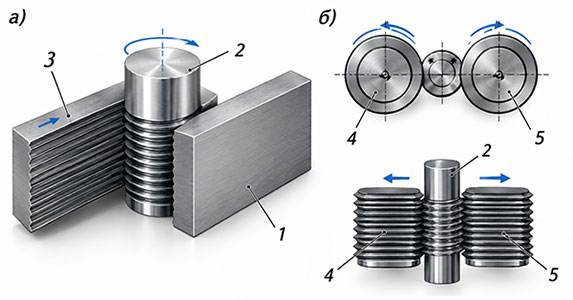
Таблица нормативных диаметров стержней под накатку метрической резьбы (по ГОСТ 19256-73)
Ниже представлена сводная таблица для наиболее ходовых размеров крупного шага. Значения указаны в миллиметрах. Обратите внимание: стандарты оперируют двумя значениями — наибольшим предельным размером и наименьшим. Выход за эти границы гарантирует брак всей партии.
| Номинальный размер резьбы | Шаг (P), мм | Наибольший диаметр стержня, мм | Наименьший диаметр стержня, мм | Рекомендуемый допуск (IT / квалитет) |
|---|---|---|---|---|
| М3 | 0,5 | 2,96 | 2,94 | h9 / IT8 |
| М4 | 0,7 | 3,95 | 3,92 | h9 / IT8 |
| М5 | 0,8 | 4,95 | 4,92 | h9 / IT8 |
| М6 | 1,0 | 5,92 | 5,89 | h10 / IT9 |
| М8 | 1,25 | 7,90 | 7,86 | h10 / IT9 |
| М10 | 1,5 | 9,88 | 9,84 | h10 / IT9 |
| М12 | 1,75 | 11,86 | 11,81 | h11 / IT10 |
| М14 | 2,0 | 13,84 | 13,79 | h11 / IT10 |
| М16 | 2,0 | 15,84 | 15,79 | h11 / IT10 |
| М18 | 2,5 | 17,82 | 17,76 | h11 / IT10 |
| М20 | 2,5 | 19,82 | 19,76 | h11 / IT10 |
| М22 | 2,5 | 21,82 | 21,76 | h11 / IT10 |
| М24 | 3,0 | 23,79 | 23,72 | h11 / IT10 |
| М27 | 3,0 | 26,79 | 26,72 | h11 / IT10 |
| М30 | 3,5 | 29,76 | 29,68 | h11 / IT10 |
| М36 | 4,0 | 35,73 | 35,64 | h12 / IT11 |
Примечание: Данные актуализированы согласно тексту действующего ГОСТ 19256-73. Для резьб с мелким шагом (например, М10х1,25 или М12х1,25) значения будут отличаться в сторону увеличения диаметра стержня на сотые доли миллиметра, так как высота профиля мелкой резьбы меньше.
Методика точного расчета: когда таблицы недостаточно
Стандартные таблицы покрывают 90% потребностей серийного производства. Но что делать, если вам нужно изготовить нестандартную резьбу Tr (трапецеидальную) или уникальную упорную резьбу S? Или если ваш материал имеет аномально высокое удлинение (как некоторые марки титановых сплавов)?
В Приложении к ГОСТ 19256-73 приводится методика вычисления. Упрощенно алгоритм выглядит так:
- Определение высоты исходного конуса. За основу берется теоретическая высота профиля H = 0,866 * P (для угла 60 градусов).
- Учет радиуса закругления во впадине. По ГОСТ 16093 глубина рабочей части резьбы меньше полной геометрической высоты. Стержень должен компенсировать именно ту часть металла, которая уйдет на заполнение впадины между роликами.
- Коэффициент пружинения Δ. После того как ролики расходятся, металл стремится вернуться назад. Это упругая деформация. У мягкой стали Ст3 она минимальна (около 0,01–0,02 мм), у закаленных сталей 40ХН2МА может достигать 0,05 мм. Технолог обязан заложить этот микронный запас в чертеж калибра.
- Формула минимума: d = d_2 - k ⋅ P, где d_2 — средний диаметр готовой резьбы, а k — эмпирический коэффициент (обычно в пределах 0,03–0,05).
Требования к качеству поверхности и состоянию материала
Овальность и огранка. Допустимая овальность стержня не должна превышать 0,2 поля допуска на сам диаметр. Если ваш стержень М10 гуляет от 9,84 до 9,88 по окружности, первый же заход роликов перекосит инструмент. Возникнет «конусность» резьбы по длине детали. Контролировать это можно только индикатором ИЧ-10 при вращении прутка в люнете.
Серповидность (изгиб). Кривой пруток невозможно подать точно в оси роликов. Станок начнет «жевать» начало резьбы. Перед подачей в холодновысадочный автомат прутки правят на правильно-калибровочном станке.
Твердость заготовки. Существует золотое правило: твердость стержня должна быть на 10–15 единиц HB ниже, чем твердость готовых роликов, но выше, чем у матрицы (если используется высадка головки). Для класса прочности 8.8 оптимальная твердость перед накаткой — 220–250 HB. Если сталь будет мягче (HB < 180), металл начнет тянуться («наволакиваться») вместо формирования четкого витка.
Химический состав. Сера и фосфор — враги накатки. Повышенное содержание серы приводит к появлению стрингеров (включений MnS), которые при давлении ролика рвутся, образуя микроразрывы во впадине резьбы. Это стопроцентный концентратор усталостного разрушения.
Типичные ошибки производственного отдела (FAQ для закупщика и мастера)
Горячекатаный прокат без обточки
Использование горячекатаного проката без обточки. Корка горячекатаной стали содержит обезуглероженный слой и скрытые трещины напряжения. Попытка накатать резьбу прямо по черному прокату приведет к тому, что во впадинах появятся чешуйчатые сколы. Технология требует предварительного точения или шлифования до чистого металла.
Крупные шаги: зачем нормализация
Игнорирование термической обработки перед накаткой крупных шагов (М24 и выше). Резьба с шагом 3,0–4,0 мм требует съема огромного объема металла. Если катать ее на сыром прутке большого диаметра, накопленное тепло вызовет локальный отпуск поверхностного слоя прямо в зоне контакта. Резьба получится «мыльной», замыленной. Крупные размеры требуют нормализации перед деформацией.
Качество СОЖ
Смазочно-охлаждающая жидкость (СОЖ) низкого качества. При пластической деформации выделяется тепла в 3–5 раз больше, чем при резании. СОЖ выполняет роль гидравлической подушки. Недостаток смазки мгновенно повышает трение, температура растет, происходит микросваривание ролика со стержнем. Результат — задиры и мгновенная смерть комплекта роликов стоимостью в десятки тысяч рублей.
Заключение
Соблюдение диаметральных размеров стержней по ГОСТ 19256-73 — это не бюрократия ОТК, а прямая экономия бюджета предприятия. Правильный диаметр заготовки снижает давление на инструмент на 20–30%, продлевая срок службы твердосплавных роликов вдвое. Кроме того, уплотненный в процессе накатки поверхностный слой создает резьбу с превосходными усталостными характеристиками. Напряжения растяжения, характерные для нарезанной резьбы, сменяются здесь сжимающими напряжениями. Именно поэтому авиастроение, двигателестроение и производство критического подъемного оборудования давно отказались от метчиков в пользу холодной пластической деформации. Инвестиции в точный мерительный инструмент для контроля заготовок окупаются отсутствием рекламаций от сборочного цеха.
28.09.2026


